


Hlavní povrchová technologie
1. Plasma Transfer Arc Welding (PTA)
Vlastnosti: nízký tepelný příkon (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametry: proud 80-200A, rychlost podávání prášku 30-100 g/min, tloušťka vrstvy 1-3 mm.
Použití: Tenkovrstvá oprava- nebo vysoce přesné{1}}zpevnění povrchu.
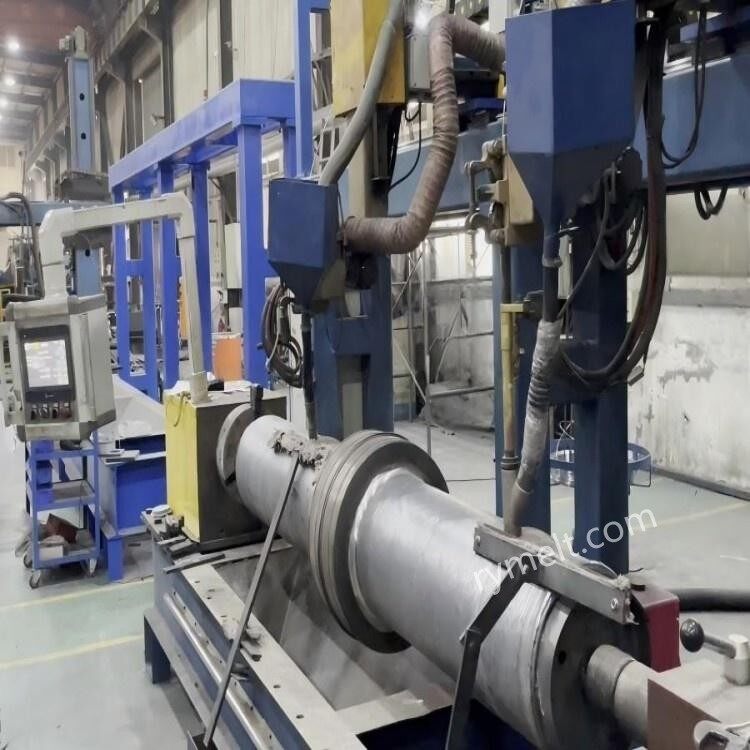
2. Svařování pod tavidlem (SAW)
Charakteristika: Vysoká účinnost (depoziční rychlost větší nebo rovna 15 kg/h), vhodná pro opravy velkých-oprav.
Parametry: proud 400-800A, napětí 30-40V, průměr drátu 3,2-4,0 mm.
Použití: Celkové opláštění těla válce, jako je válec pro plynulé lití sochorů.
3.Laserové opláštění
Charakteristika: Rychlost ředění<3%, small heat-affected zone, but high equipment cost.
Parametry: Výkon laseru 2-6 kW, rychlost skenování 0,5-2 m/min.
Použití: Přesné opravy vysoce hodnotných válců.
Typické scénáře aplikací
1.Válce ventilátorové sekce stroje pro plynulé odlévání
Obtížnost: Podléhá síle břicha odlitku (až 200 kN/m²) a tepelnému namáhání (800-1200 stupňů).
Řešení: Více{0}}vrstvý povrch se slitinou na bázi karbidu wolframu a kobaltu-, tvrdost povrchu větší nebo rovna HRC58.
2.Ohýbání/rovnání válců
Obtížnost: Únavové trhliny v důsledku dynamického zatížení.
Řešení: Přechodová vrstva slitiny na bázi -niklu + vrstva-na bázi železa- odolná proti opotřebení, doba cyklu tepelné únavy až 10⁶ krát.
3.měděný válec na podporu formy
Obtížnost: Překrývá se koroze chladicí vodou a mechanické opotřebení.
Řešení: Laserový povlak Inconel 625, potenciál odolnosti proti důlkové korozi zvýšený na +200 mV (SCE).
Body kontroly kvality
1. Předehřev a teplota mezivrstvy
Teplota předehřívání: 150-300 stupňů (upraveno podle uhlíkového ekvivalentu základního materiálu).
Kontrola teploty mezivrstvy: Menší nebo rovna 150 stupňům, aby se zabránilo tepelnému praskání.
2.Ne-destruktivní testování
Ultrazvukové testování (UT): detekce defektů ve spojení mezi obkladovou vrstvou a podkladem (ekvivalent citlivosti Φ1 mm).
Penetrační testování (PT): detekce povrchových mikro-trhlin (přesnost detekce 0,01 mm).
3.Zvládání zbytkového stresu
Tepelné zpracování po-svaření: temperování na 550–600 stupňů, držení po dobu 2–4 hodin, aby se odstranilo více než 80 % pnutí.
Brokování: povrchové tlakové napětí je zvýšeno na -400 MPa, je zvýšena odolnost proti únavě.
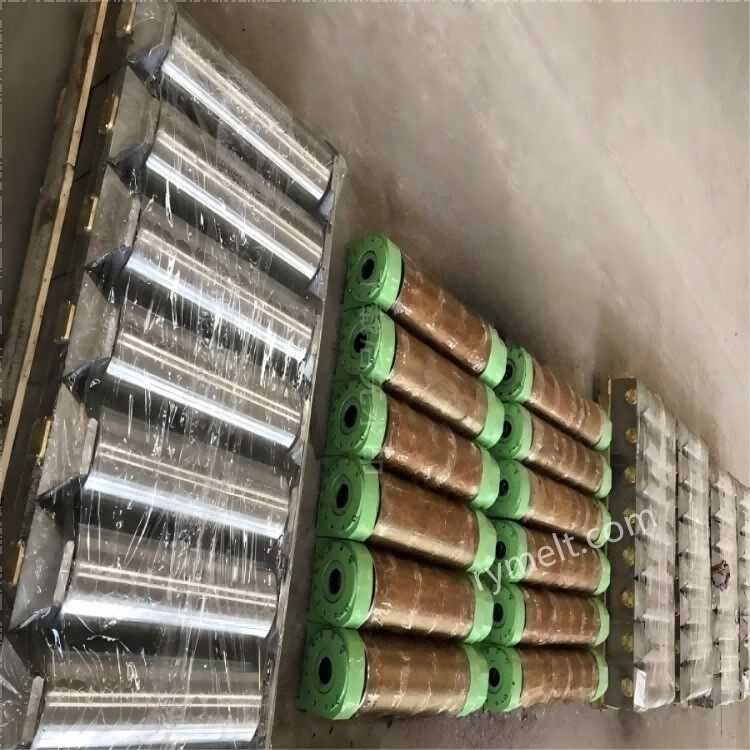
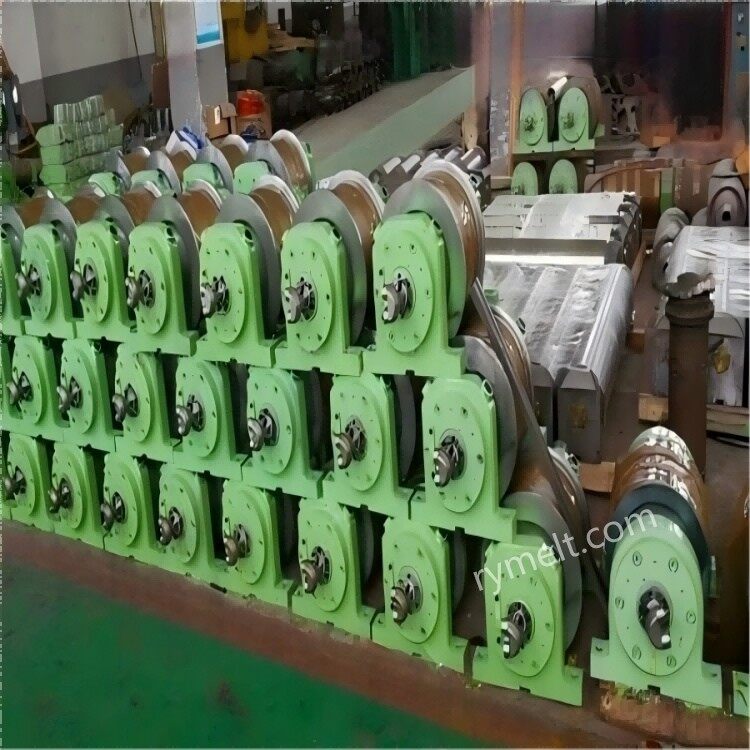
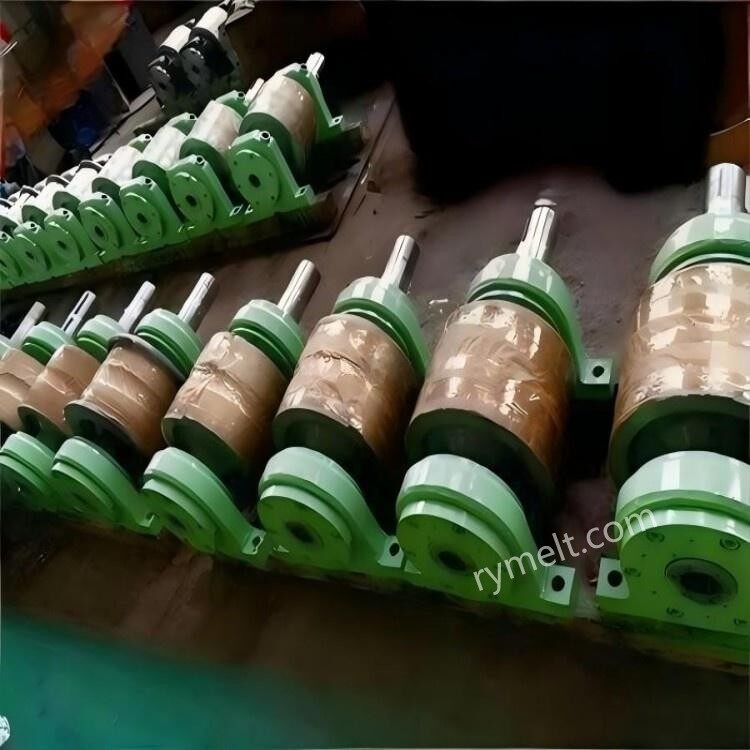
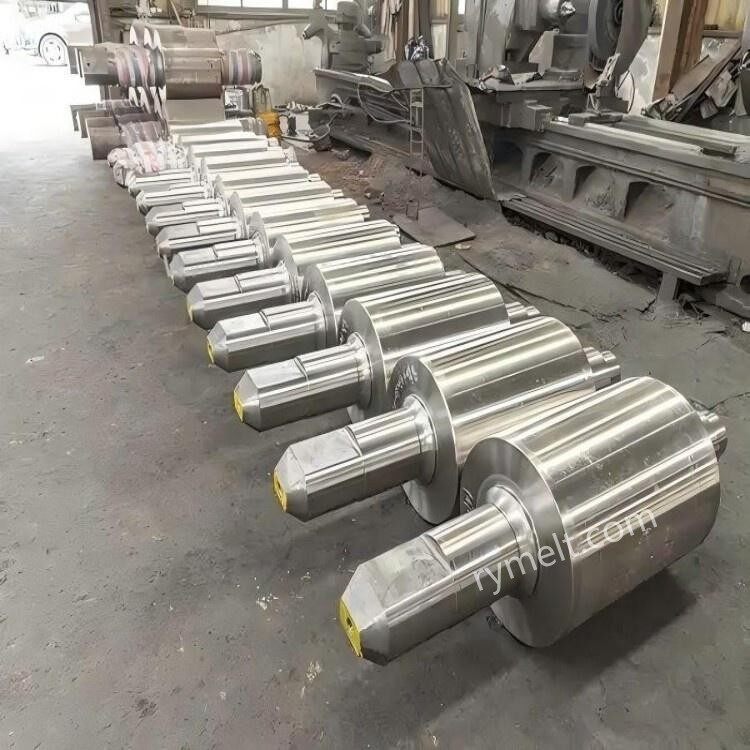
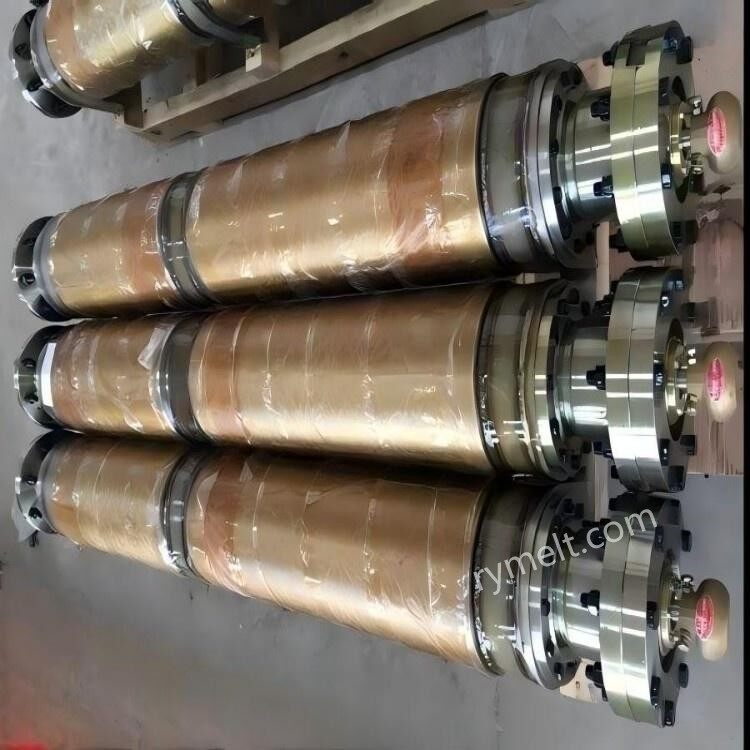
Naše společnost má dlouholeté zkušenosti s výrobou a marketingem navařovacích svařovacích válců a disponuje odborným a technickým personálem, který dokáže vyrobit a zpracovat dle individuálních potřeb zákazníků. Výše uvedená data parametrů mohou být použita jako reference, pokud máte specifické potřeby, neváhejte nás kontaktovat.


