


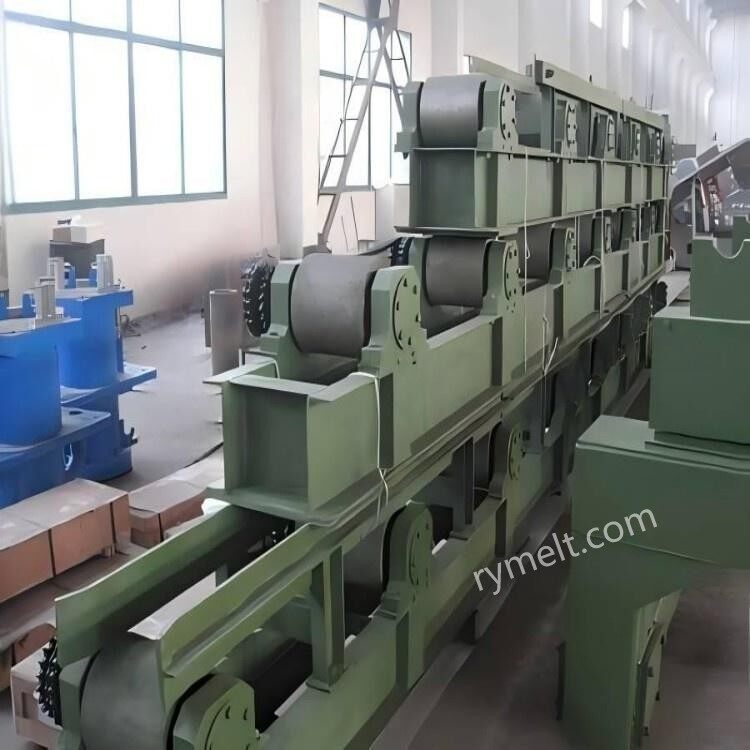
Funkce Roller table
Podpora sochoru: v procesu kontinuálního lití tekutá ocel z měděné formy z postupného tuhnutí, válečkový stůl přes řadu válečků na podporu sochoru, aby se zabránilo jeho deformaci v důsledku gravitace.
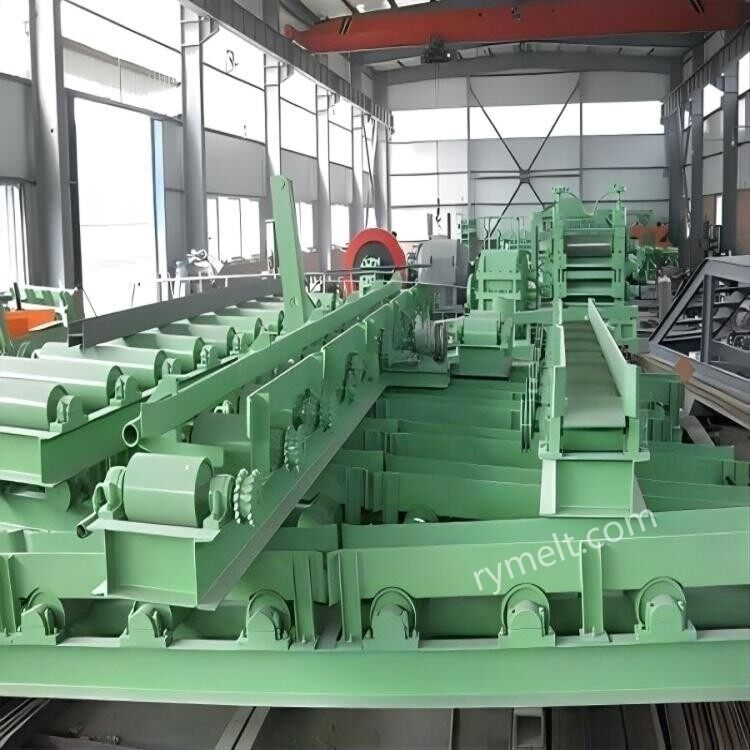
Vodítko pohybu sochoru: válečkový stůl prostřednictvím rotace válce, vedení sochoru po předem stanovené dráze pohybu, aby se zajistilo, že sochor hladce prochází sekcemi stroje pro plynulé lití.
Řízení chlazení sochoru: válečkový stůl obvykle s chladicím systémem, pomocí vodního nebo aerosolového chlazení sochoru, řídí rychlost tuhnutí a rozložení teploty.
Zabránit sochoru sochoru: v odlévacím sochoru nebyl zcela ztuhlý, válečkový stůl prostřednictvím rozumného uspořádání válečkových roztečí a tlaku, aby se zabránilo odlévání sochoru v důsledku vnitřního statického tlaku oceli a výskytu deformace břicha.
Konstrukce válečkového stolu
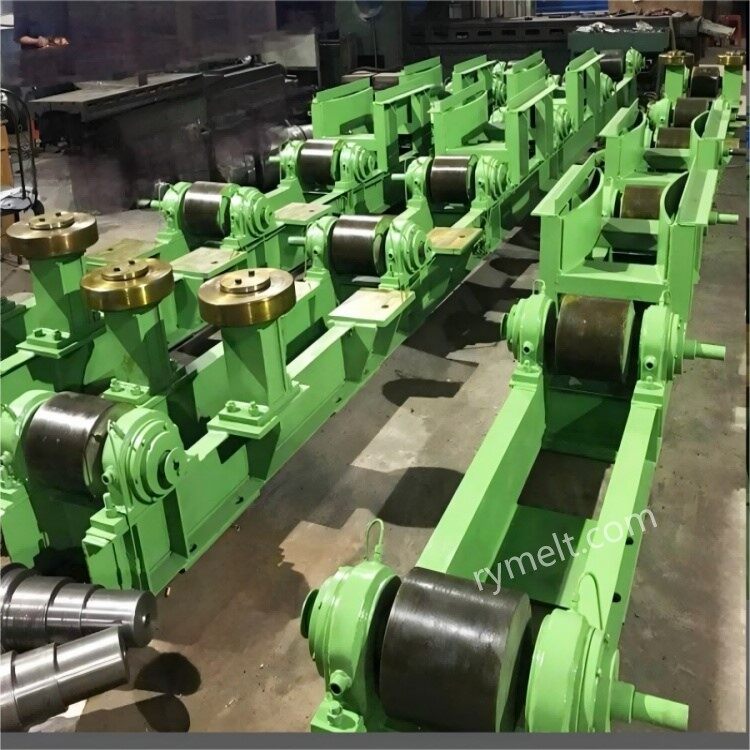
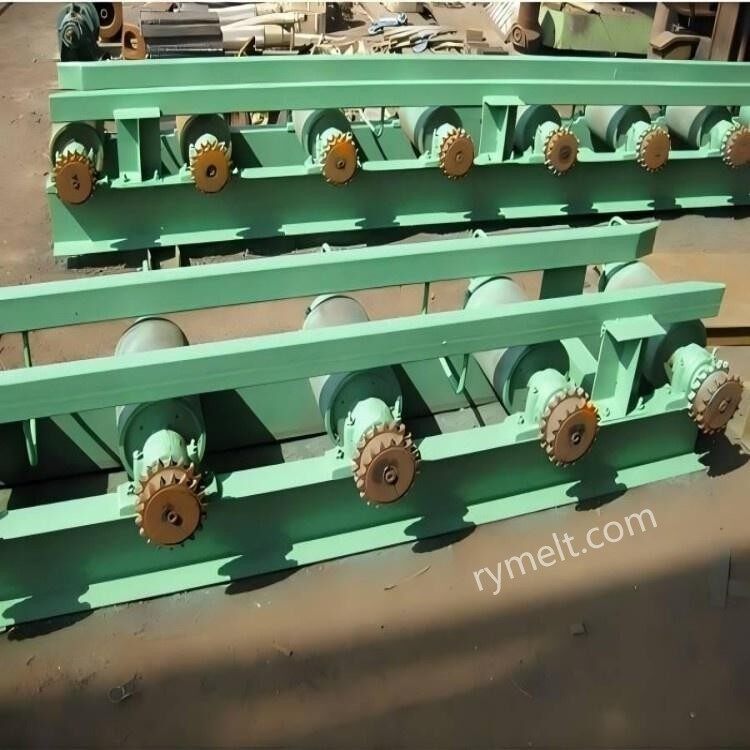
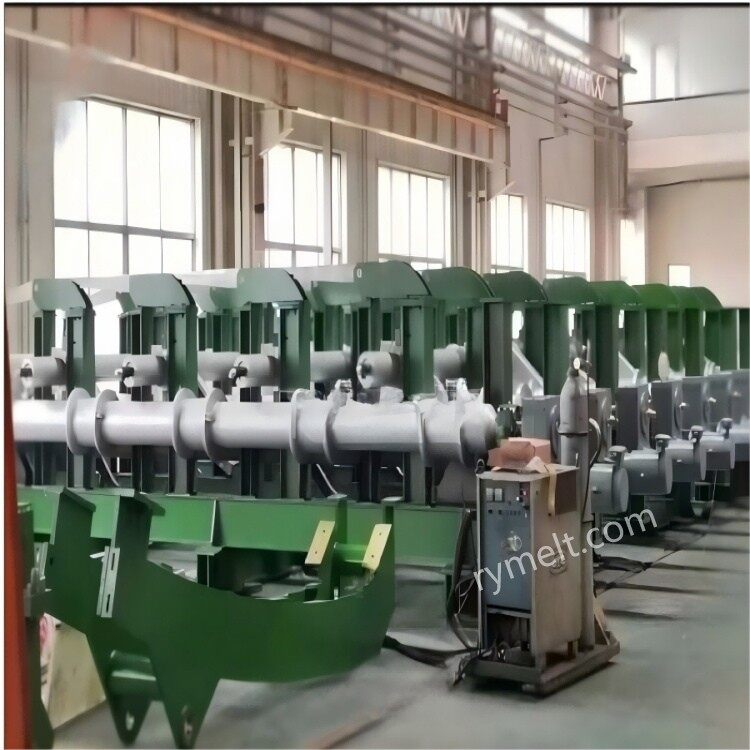
Válec: Válec je základní součástí válečkového stolu, obvykle vyrobený z materiálů odolných proti vysokým teplotám a opotřebení-. Uspořádání válečku má dva typy: segmentový typ a integrální typ.
Ložiskové a těsnicí zařízení: Používá se k podepření válečku a zajištění jeho hladkého chodu a zabránění vniknutí chladicí vody a oxidu železa do vnitřku ložiska.
Rám: Rám válečkového stolu se používá k držení válečků na místě a je obvykle vyroben z vysoce pevné oceli, aby vydržel vysoké teploty a mechanické zatížení.
Chladicí systém: Zahrnuje vodní sprchu nebo aerosolové chladicí zařízení pro řízení rychlosti chlazení sochoru.
Hnací zařízení: Některé rolovací stoly jsou vybaveny hnacím zařízením, které se používá k aktivnímu pohánění válců k otáčení a napomáhání pohybu sochoru.
Designové body válečkového stolu
Rozteč válců: Podle tloušťky sochoru a charakteristik tuhnutí návrhu přiměřené rozteče válců, aby se zabránilo břichu sochoru a deformaci.
Průměr válečku: průměr válečku pro splnění požadavků na pevnost a tuhost při zohlednění dopadu na povrch předvalku.
Chladicí síla: konstrukce chladicího systému musí zajistit rovnoměrné chlazení předvalku, aby se zabránilo prasklinám nebo vnitřním defektům.
Výběr materiálu: Materiály role a rámu by měly být odolné vůči vysokým teplotám, opotřebení a tepelné únavě.
Přesnost vyrovnání: přesnost vyrovnání válečkového stolu přímo ovlivňuje kvalitu odlévaného sochoru, je třeba zajistit, aby se válec a odlévací sochor vyrovnaly osy středové linie.
Údržba rolovacího stolu
Pravidelně kontrolujte opotřebení válečků: válečky pracují při vysoké teplotě a vysokém zatížení po dlouhou dobu, snadno se opotřebovávají, je třeba je pravidelně kontrolovat a vyměňovat.
Vyčistěte oxid železa: na povrchu válce se snadno hromadí oxid železa, je třeba jej pravidelně čistit, aby nedošlo k ovlivnění kvality povrchu odlévání předvalků.
Mazání ložisek: Ložiska pravidelně mažte, abyste zajistili hladký chod válců.
Zkontrolujte chladicí systém: Ujistěte se, že trysky chladicí vody jsou hladké, aby nedocházelo k nerovnoměrnému chlazení, které může způsobit problémy s kvalitou předvalků.
Běžné problémy a řešení
Břicho předlitku: může být rozteč válců příliš velká nebo intenzita chlazení nedostatečná, potřeba upravit rozteč válců nebo posílit chlazení.
Trhliny na povrchu sochoru: může to být tím, že válečky jsou špatně vycentrované nebo nerovnoměrné chlazení, je třeba zkontrolovat přesnost centrování a chladicího systému válečkového stolu.
Příliš rychlé opotřebení válců: může být nevhodná volba materiálu nebo nedostatečné chlazení, potřeba vyměnit vyšší výkon materiálu nebo optimalizovat chlazení.
Konstrukce rolovacího stolu stroje pro plynulé odlévání, výroba a údržba výroby kontinuálního odlévání je kritická, přiměřená optimalizace struktury válcového stolu a pracovních parametrů může účinně zlepšit kvalitu odlévaných předvalků a efektivitu výroby.
Parametr
| Stroj na lití desky | Stroj na lití sochorů | Stroj na plynulé lití tvarovaných sochorů | |
| Průměr válečku | 300~500 mm | 150~300 mm | 200~400 mm |
| Délka těla role | 1200~2500 mm | 800~1500 mm | Asymetrické struktury-na zakázku |
| Průtok chladicí vody | 100~200 m³/h | 50~100 m³/h | 80~150 m³/h |
| Hnací síla | 30~100 kW/skupina | 15~50 kW/skupina | 20~80 kW/skupina |
Naše společnost má dlouholeté zkušenosti s výrobou a marketingem válečkových stolů, s profesionálním technickým personálem, dle individuálních potřeb zákazníků, výroby a zpracování. Výše uvedená data parametrů mohou být použita jako reference, pokud máte specifické potřeby, neváhejte nás kontaktovat.


